首页 >> 新闻中心 >> 企业新闻 >> 电磁加热如何减少停机时间?从设备维护到生产效率的技术分析
电磁加热如何减少停机时间?从设备维护到生产效率的技术分析
作者: 广东江信电子科技有限公司 发表时间:2026-10-16 09:22:11 浏览量:5【 小 中 大 】
在工业生产中,设备停机带来的损失,往往不只是维修费用,还包括人工等待、订单延期、产能下降以及重新启动生产所消耗的时间。对于塑料机械、工业滚筒、管道加热和连续生产线而言,加热系统一旦出现故障,就可能影响整条生产线的正常运行。
那么,电磁加热如何帮助企业减少停机时间?关键不只是加热速度,而是通过合理的设备设计、温度控制和维护管理,降低加热系统对生产连续性的影响。
一、减少发热元件故障,降低维修停机频率
传统电阻加热通常依靠电热管、电热圈或电阻丝产生热量。长期处于高温环境中,发热元件可能出现老化、氧化、绝缘性能下降等问题。如果局部温度过高、安装接触不良或散热条件不合理,还可能缩短元件使用寿命。
电磁加热采用线圈产生交变磁场,使金属被加热体内部产生感应电流并发热。在合理设计的系统中,感应线圈本身不需要像电阻丝一样承担主要的发热任务,因此可以减少部分传统发热元件的更换工作。
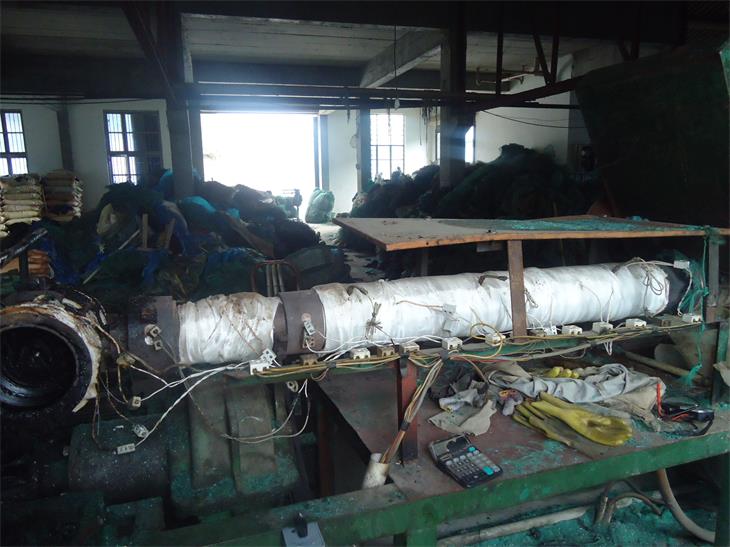
例如,在塑料挤出机料筒改造中,采用适配的电磁加热线圈和保温结构,可以减少传统电热圈因长期高温运行而需要更换的情况。需要注意,电磁加热并非没有故障风险。线圈绝缘、功率模块、冷却系统及电气连接仍需定期检查。减少停机的核心,是降低易损部件的故障概率,而不是简单更换一种加热方式。
二、缩短升温等待时间,提高设备有效运行率
部分生产设备在开机、换料或工艺调整后,需要等待加热系统达到设定温度才能恢复生产。如果升温时间较长,设备即使没有发生故障,也会产生等待损失。
电磁加热通过电磁感应在适合的金属被加热体内部产生热量,能够减少部分中间传热环节。在设备结构、功率配置和控制策略合理的情况下,可以缩短升温过程,并提高加热响应速度。
例如,塑料机械料筒在更换原料或调整生产工艺后,需要重新达到相应的加工温度。若改造后能够缩短每次升温时间,就有机会减少非生产性等待。但升温时间并非只由加热方式决定,还与料筒质量、目标温度、物料残留、保温效果及所需热量有关。工程设计时,应根据实际热负荷核算功率,不能仅凭设备额定功率判断升温速度。
三、温度控制更合理,减少工艺异常导致的停机
温度波动可能造成塑料制品质量不稳定、物料过热、局部焦化或生产参数反复调整。这些问题有时不会立即引起设备故障,却可能导致停线清理、重新调试和废品增加。
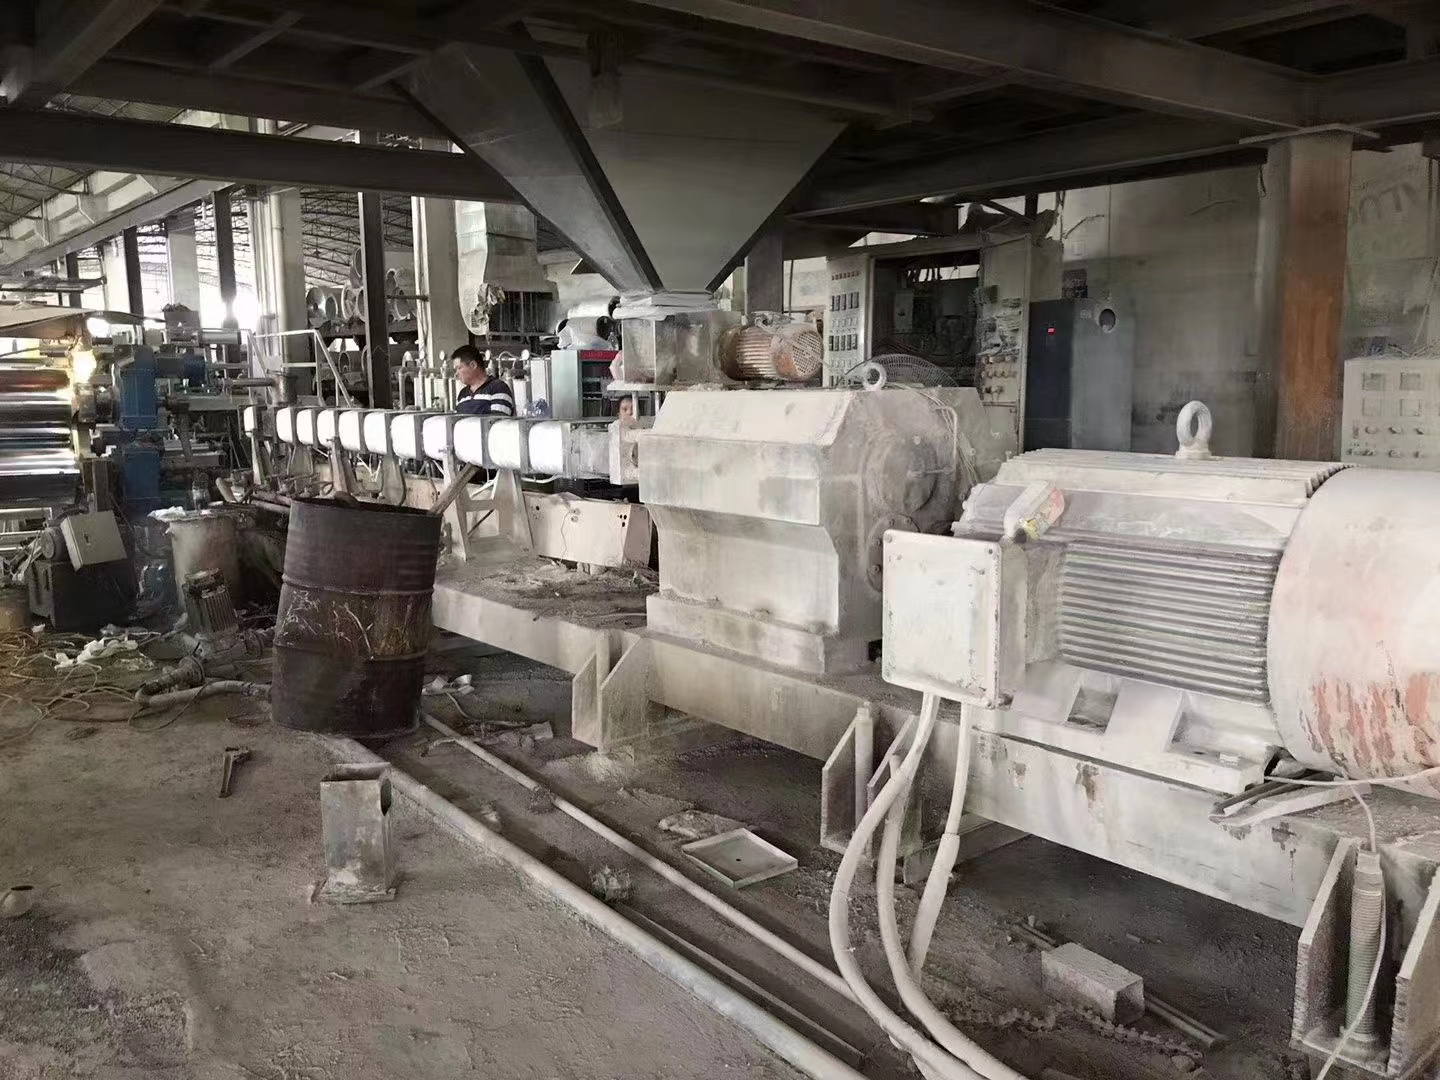
电磁加热系统可以配合温度传感器、控制器和功率调节功能,根据工艺需求调整输出。通过合理设置温度反馈、分区控制及过温保护,有助于降低温度波动带来的生产风险。例如,对于较长的挤出机料筒,如果不同加热区承担不同的工艺任务,可以分别设置温度目标和控制参数,避免局部加热不足或过热。温度控制的价值,不只是达到设定温度,更在于减少工艺偏差造成的反复调整和非计划停机。
四、做好故障预警与维护,避免小问题演变成停线事故
电磁加热设备同样需要维护。线圈与金属加热体之间的距离、绝缘材料状态、电气连接、冷却条件以及功率器件工作状态,都可能影响设备稳定性。
建议企业建立定期检查制度,重点关注以下内容:
1、电气系统:检查接线端子、接触器件、绝缘状态及保护装置。
2、加热线圈:检查线圈变形、固定情况、绝缘层及周边积尘。
3、冷却系统:对于采用风冷或水冷的设备,检查风道、水路及散热状态。
4、运行数据:记录升温时间、运行电流、故障代码和异常停机次数,便于发现趋势性问题。
对于关键生产设备,还可以准备必要的易损配件,并明确故障诊断与维修流程,缩短故障发生后的处理时间。
五、如何判断电磁加热能减少多少停机时间?
企业进行电磁加热改造前,建议先记录原设备连续运行一段时间的数据,包括月均故障停机次数、平均维修时长、升温等待时间及工艺异常造成的停线时间。
改造后采用相同口径进行对比,才能判断实际改善效果。例如,若某设备每月发生2次加热系统故障,每次平均停机3小时,那么每月故障停机时间为6小时。如果改造后通过降低故障频率和优化维护,将该时间减少一半,就意味着每月可增加约3小时的可用生产时间。这里的数字仅为测算示例,实际结果应以运行记录为准。还应注意,停机时间减少并不一定全部转化为新增产量,还要考虑订单需求、上下游设备能力和生产排程。
电磁加热减少停机时间,主要依靠减少部分传统发热元件的维护需求、改善升温响应、优化温度控制,以及配合规范的维护管理。对于长期连续运行、加热系统故障影响较大或升温等待时间较长的工业设备,值得优先开展技术评估。
真正有效的改造方案,应从设备工况和停机原因出发,明确功率需求、安装结构、控制方式及维护要求,再通过改造前后的运行数据验证效果。只有把设备可靠性与生产管理结合起来,才能切实降低非计划停机带来的损失。


